Anwendungen · Laser Cladding
Laser Cladding
Beschichtung und Reparatur mit dokumentierter Prozessqualität — zwei Verfahrensfamilien unter einem Dach.
Laser Cladding ist kein einzelnes Verfahren, sondern eine Verfahrensfamilie mit zwei grundsätzlich unterschiedlichen Arbeitsbereichen.
High-Speed Laser Cladding (HSLC) ist das Verfahren für serientaugliche Beschichtungen auf rotierenden Bauteilen.
Laser Metal Deposition (LMD) ist das Verfahren für Reparatur und Strukturaufbau.
Beide haben eigene Anwendungsfelder, eigene Sweet Spots und eigene Grenzen.
Prozessüberwachung beim Cladding
Was PROMOS überwacht und welche Fehler das aufdeckt
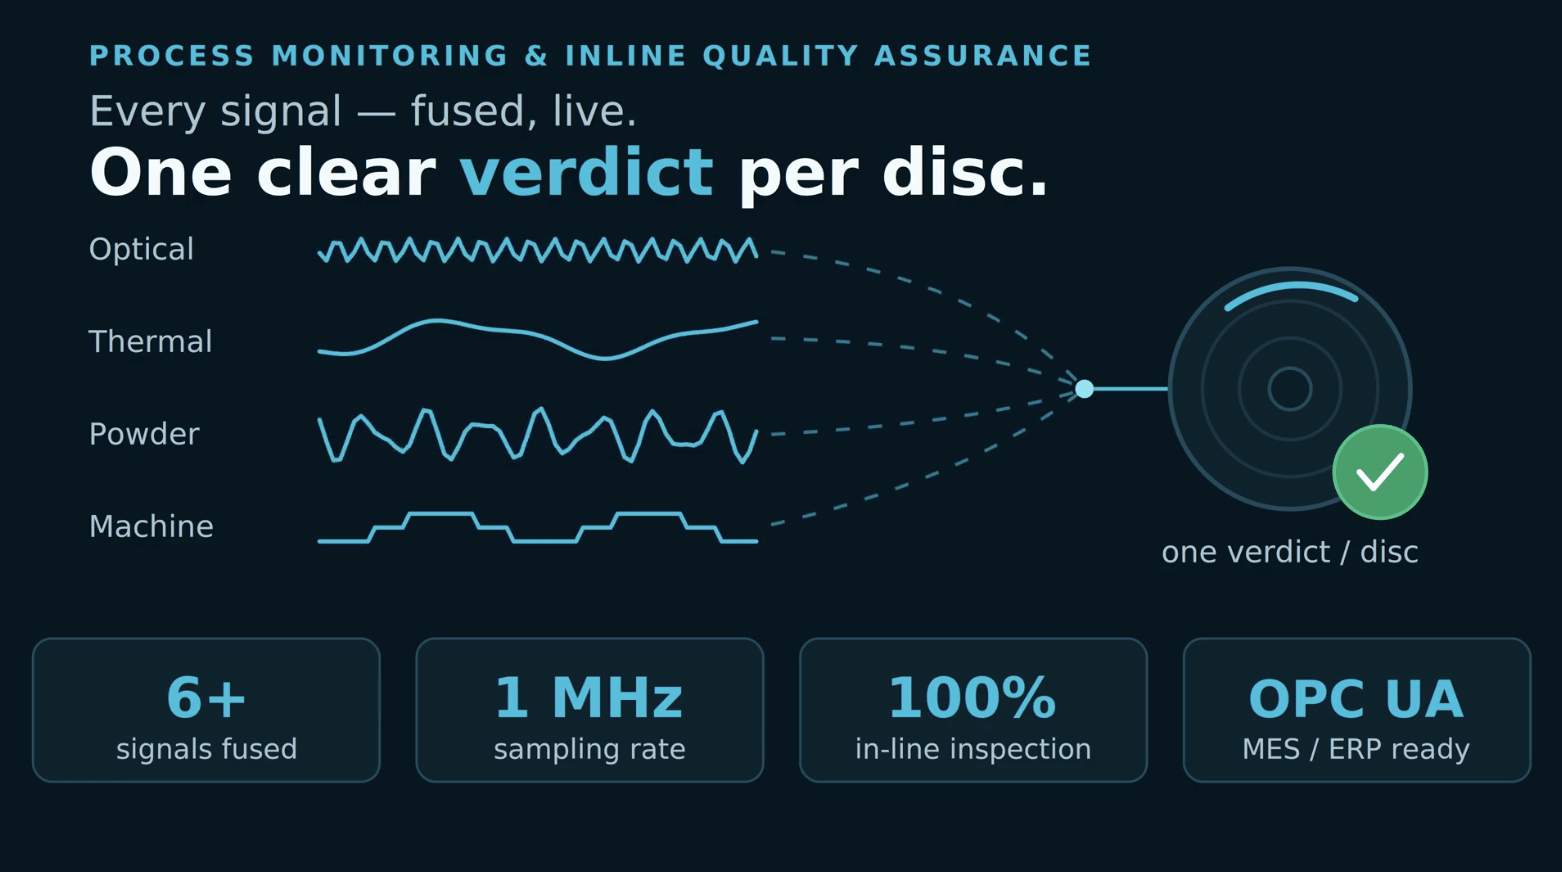
PROMOS bewertet den Cladding-Prozess in Echtzeit, nicht erst das fertige Bauteil: Schmelzbad, Pulverstrahl, Schutzgasführung und Schichtaufbau werden fortlaufend gegen ein digitales Referenzprofil pro Bauteiltyp abgeglichen, bei HSLC wie bei LMD.
Fehlerklassen, die wir im Cladding-Prozess erkennen
Anbindungsfehler
Anlagenprobleme
Mikroporen
Pulverfördermenge
Trends und Prozessdrifts
Schichtdickenunterschiede
Warum das zählt: Bremsscheiben sind ein sicherheitsrelevantes Bauteil. Wer sie beschichtet, braucht mehr als Ausschussreduktion: 100 % Rückverfolgbarkeit und lückenlose Dokumentation pro Scheibe.
Die Grundlage, um im Ernstfall gezielt statt pauschal zurückzurufen, und im Regelfall gar keinen Rückruf auszulösen.
Kostenlose Ersteinschätzung zu Ihrer Linie
Kostenlos, unverbindlich, ca. 45 Minuten
Was weldmetrix liefert
Kernreferenz: Bremsscheiben-Cladding
Der prominenteste Anwendungsfall von HSLC ist die Beschichtung von Bremsscheiben, getrieben durch EURO 7 und die neuen Anforderungen an Feinstaub-Emissionen aus Bremssystemen.
weldmetrix unterstützt hier mehrere europäische Bremsscheibenhersteller mit einer Kombination aus WLDR-Sensorik, LYRTH-Schichtdickenmessung und PROMOS als Auswertungsplattform.
Die beiden Verfahren im Detail
Zwei Einstiegspunkte
HSLC: High-Speed Laser Cladding
Für Serienbeschichtungen mit dünnen, stabilen Schichten auf rotierenden Bauteilen.
HSLC ist das Verfahren, das klassische Galvanik- und Hartchrom-Beschichtungen in der Serie ersetzt. Hohe Prozessgeschwindigkeit (bis 400 m/min), sehr dünne Schichten (typisch unter 300 µm), minimaler Wärmeeintrag, das macht es zum Standard für Bauteile, bei denen Reproduzierbarkeit und Taktzeit wichtiger sind als Freiheitsgrad in der Geometrie.
Typische Anwendungsfelder: Bremsscheiben, Rollen und Walzen, Wellen und Achsen, Gleitlager, Hydraulik- und Kolbenstangen. Besondere Relevanz: HSLC ist die wirtschaftlich tragfähige Antwort auf die Regulatorik-getriebene Ablösung galvanischer Verfahren (REACH, Chrom VI).
LMD/DED: Laser Metal Deposition
Für Reparatur, Strukturaufbau und endkonturnahe Fertigung komplexer Bauteile.
LMD ist das Verfahren für Aufgaben, die HSLC nicht leisten kann: Reparatur verschlissener Komponenten, Strukturaufbau über mehrere Millimeter, Bauteile mit komplexer oder dreidimensionaler Geometrie. Die Prozessgeschwindigkeit ist niedriger, der Wärmeeintrag höher und kontrollierter, die Schichtdicke deutlich größer.
Als DED-Verfahren nach ISO/ASTM 52900 ist LMD gleichzeitig Teil der Additive-Manufacturing-Welt. Das macht die Grenze zwischen Reparatur, endkonturnahem Aufbau und additiver Fertigung fließend: PROMOS bewertet alle drei Anwendungen mit derselben Plattform.
Konkreten Reparaturfall besprechen
Kostenlos, unverbindlich, ca. 45 Minuten
Verfahrensdifferenzierung
Verfahrensvergleich auf einen Blick
Acht Achsen, auf denen sich HSLC und LMD/DED systematisch unterscheiden, damit die Verfahrensauswahl auf technischen Merkmalen beruht, nicht auf Vorlieben.
DIMENSION
Einsatzzweck
Prozessgeschwindigkeit
Schichtdicke typisch
Wärmeeintrag
Geometrie
Stückzahl-Logik
AM Anschluss
Typische Bauteile
HSLC
Serientaugliche Beschichtung
bis 400 m/min
unter 300 µm
minimal
rotationssymmetrisch, einfach
Hochvolumen-Serie
nein
Bremsscheiben, Rollen, Walzen, Wellen, Gleitlager
LMD / DED
Reparatur, Strukturaufbau
deutlich langsamer, geometrieabhängig
mehrere hundert µm bis mehrere mm
höher, kontrolliert
komplex, auch dreidimensional
Einzelstück bis Kleinserie
DED-Verfahren nach ISO/ASTM 52900
Turbinen- und Maschinenteile, verschlissene Komponenten, endkonturnahe Strukturen
Nächster Schritt
Wie überwachen Sie Ihren Cladding-Prozess?
Ob HSLC, LMD oder eine andere Cladding-Variante: Entscheidend ist, wie sich der Prozess lückenlos überwachen und dokumentieren lässt. PROMOS arbeitet verfahrens- und herstellerunabhängig mit der Anlage, die bei Ihnen bereits steht.
Wenn Sie über Ihr Bauteil und Ihre Qualitätsanforderungen sprechen möchten, welche Fehler Sie sicher erkennen müssen, welche Daten Sie dokumentieren müssen, wie sich die Überwachung an bestehende Anlagen und Systeme anbinden lässt, klären wir im Gespräch, wie die Überwachung in Ihrem Fall aussehen kann.
 German
 English